Introduzione:
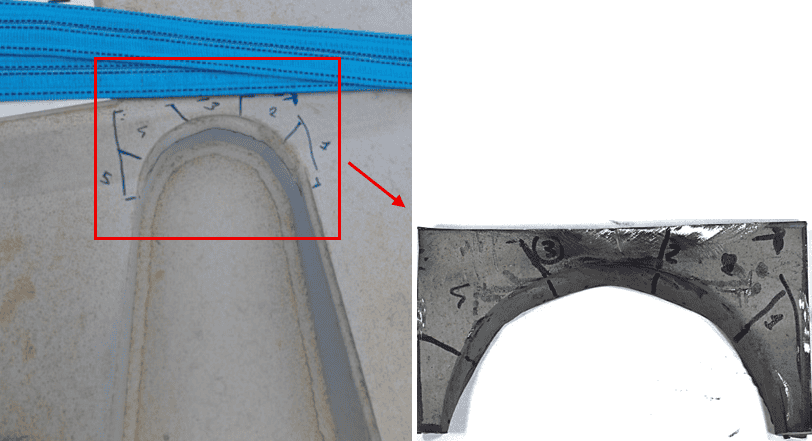
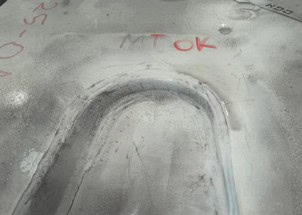
Il caso studio riguarda un claim per danneggiamento e rottura di organi di sollevamento fabbricati mediante saldatura. Durante una prova funzionale di pre-installazione si è avuto un esito negativo, caratterizzato da una rottura nella parte maggiormente raggiata del fabbricato. Il cliente ha contattato ATCS per supporto nella preparazione di una procedura di mappatura dei difetti sui diversi componenti, passaggio necessario ai fini della riparazione mediante saldatura con una procedura di ripristino dedicata. L’incarico è stato portato avanti in parallelo a una failure analysis e a una Root Cause Analysis (RCA) richieste dal cliente finale estero. Lo scopo è stato classificare il potenziale rischio di rottura rispetto al modo di guasto individuato (potential failure mode) sui fabbricati realizzati con lo stesso procedimento e recuperarli con una riparazione localizzata e non invasiva, per garantire la consegna delle macchine (foto 1)
Discussione:
La struttura è realizzata con lamiere in acciaio ad alto limite di snervamento S700MC secondo EN 10149-2, con snervamento minimo di 690-700 MPa, saldate ad angolo con ulteriori elementi in S355J2 (EN 10025-2).
Gli spessori del fabbricato sono compresi tra 12 e 16 mm. Per le strutture di gru e apparecchi di sollevamento (EN 13001-3-1) la saldatura è eseguita con il processo GMAW (processo 135 secondo EN ISO 4063). L’apporto termico applicato sul materiale S700MC deve essere controllato, data la microstruttura e la presenza di elementi microleganti che garantiscono le caratteristiche meccaniche mediante trattamento termomeccanico. In funzione di spessore, carbonio equivalente e idrogeno diffusibile, un preriscaldo minimo, non strettamente necessario dal punto di vista metallurgico, risulta efficace nel garantire l’integrità del giunto, soprattutto in strutture molto vincolate come in questo caso: parliamo di 80÷100 °C mantenuti nei momenti critici dell’esecuzione. Un preriscaldo, cosi come descritto, non era stato previsto dal cliente.
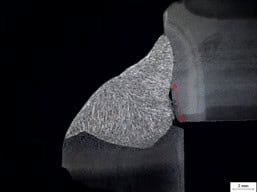
Si è proceduto alla mappatura dei difetti sulle parti fabbricate mediante UT con sonda angolata (EN ISO 17640), sviluppando con il cliente una procedura di controllo «ad hoc». La zona raggiata (foto 1), oggetto di potenziale danneggiamento, è stata controllata su tutte le parti coinvolte. Su una parte in cui il difetto risultava più evidente al controllo UT si è proceduto alla rimozione di un fazzoletto di materiale per l’esecuzione dell’esame macrografico secondo EN ISO 17639 e la classificazione del difetto. Il fazzoletto è stato diviso in settori numerati, così da associare ogni indicazione UT alla sezione macro. La macro (foto 2) mostra, sul lato del cordone ad angolo rivolto verso la lamiera S700MC, una mancanza di fusione (incollatura) con interfaccia netta e rettilinea tra metallo depositato e lembo. Il dettaglio micrografico (foto 3) conferma l’assenza di fusione del lembo e un’estremità acuta che agisce da intaglio nella zona maggiormente sollecitata a fatica durante la prova funzionale; il difetto non è accettabile al livello di qualità B di EN ISO 5817, abitualmente richiesto su questi componenti. La causa è la combinazione di più fattori: il mancato preriscaldo sul S700MC, che riduce la fusione del lembo per il rapido raffreddamento dovuto all’esecuzione di un singolo cordone; il processo GMAW che, nelle parti più raggiate, dove l’angolo di lavoro della torcia cambia di continuo e l’accessibilità è ridotta, aumenta il rischio di incollature. Si tratta inoltre di un difetto non visibile dall’esterno.
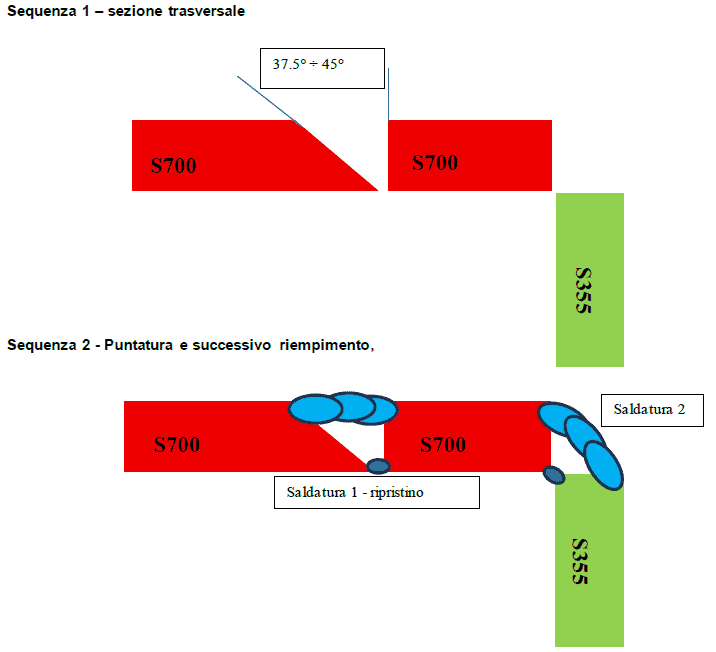
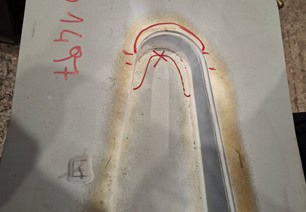
Classificato il difetto e la natura del problema, si è proceduto con due tipologie di riparazione. Sul componente da cui è stato prelevato il fazzoletto di prova si è sagomato un nuovo fazzoletto in S700MC con cianfrino a 37,5°÷45° e lo si è reinstallato (foto 4) mediante puntatura, saldatura 1 di ripristino e saldatura 2 ad angolo sul S355J2, con procedura «multipass» a cordoni stretti e controllo dell’interpass. Sugli altri componenti si è rimossa la saldatura ad angolo nella totalità della parte raggiata, verificando con MT l’assenza di difetti residui, e si è risaldato correttamente con preriscaldo, secondo una WPS dedicata alla riparazione e qualificata (EN ISO 15614-1), con saldatori qualificati (EN ISO 9606-1).
Le attività di ripristino sono state presenziate da ATCS, con istruzioni dirette ai saldatori su estensione della rimozione, sequenza delle passate e temperature di preriscaldo e di interpass (foto 5). Le riparazioni sono state controllate con VT (EN ISO 17637) e MT (EN ISO 17638), con esito positivo (foto 6).
Conclusione:
L’esame macro ha individuato la causa, la mappatura UT ne ha definito l’estensione e una riparazione localizzata e documentata ha evitato lo scarto dei componenti. Il cliente finale ha accettato la riparazione a valle delle attività pianificate e svolte sulla base della RCA eseguita.